国内一家设备厂给德国客户供货,设备运到后对方验货不合格,全部退回。拆开一查,问题让中方工程师很不服气——螺栓全都是拧紧的,一颗没松。
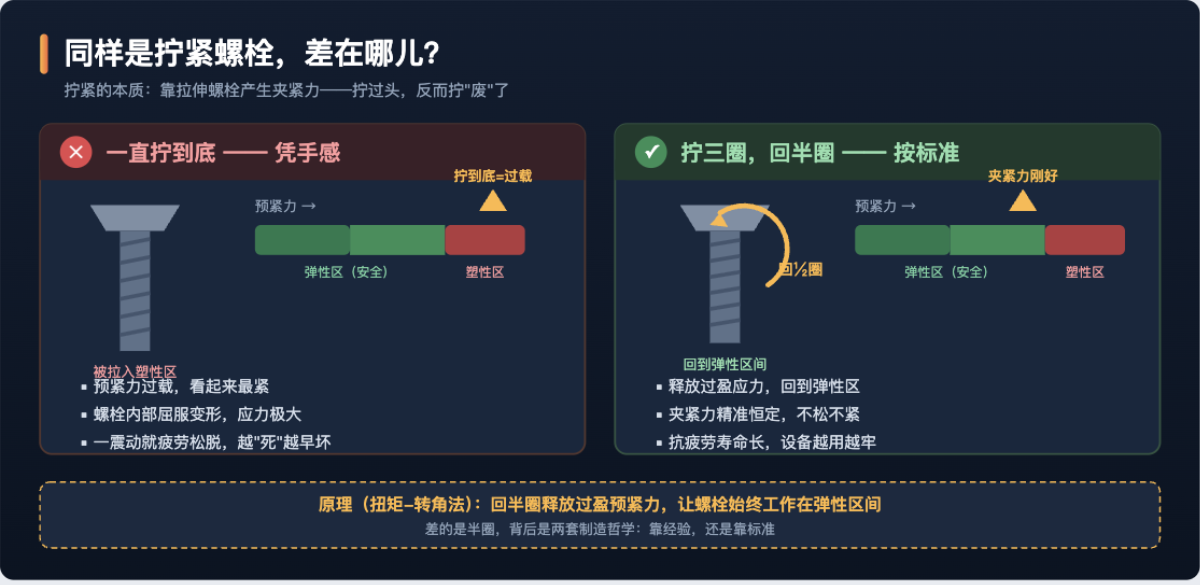
德方的回复是:“你们是把螺栓‘拧到底’了,但我们的标准是‘拧三圈,回半圈’。”
拧三圈,回半圈?多此一举吗?还真不是。
一、回半圈,回的是什么?
螺栓拧紧的本质,是靠拉伸螺栓产生夹紧力,把两个零件死死抱住。
一直拧到底,螺栓被拉进了“塑性区”——材料已经被拉到微微屈服变形。这时看起来拧得最紧,实际上预紧力已经过载,螺栓内部应力极大,设备一震动、一冷热循环,疲劳断裂的风险成倍增加。拧得越“死”,坏得越早。
拧三圈回半圈,是让螺栓回到“弹性区”——回松的那半圈,恰好释放掉过盈的应力,夹紧力落在设计区间内,不松不紧,持久恒定。
同样是拧螺栓,一个凭手感“拧到不能拧”,一个按标准“拧到刚刚好”。差的是半圈,背后是两套制造哲学:靠经验,还是靠标准。
二、三个车间的真实切片
切片一:订单翻倍,产能原地踏步。一家制造企业订单三年翻了两倍,产能却始终上不去。老板的第一反应是让全线加班——人人干到十小时,产量纹丝不动。进场诊断才发现:整条产线的产出卡在一个瓶颈工序上。瓶颈工序每小时产出多少,工厂每小时就产出多少,其余全是无效忙碌。聚焦瓶颈做三项改善后,没加一台设备,产能提升四成,加班先取消了。
切片二:设备越修越坏。一家企业的维修班天天救火,设备故障停机频发。查维修记录发现:同一台设备同样的故障一年修了七次——一直在修“果”,从没断过“因”。导入设备自主保全(TPM)后,操作工每天十分钟点检,故障停机率降了一多半。
切片三:现场乱,效率低。一家食品企业找工具要十分钟、物料先进先出全靠记忆。做完6S定置管理和目视化,找物料从十分钟变成十秒钟。现场管理水平,就是一家工厂效率的地基。
三、精益的地图:七大浪费
精益生产做的一切,归结起来就是一件事:找出并消灭不创造价值的动作。
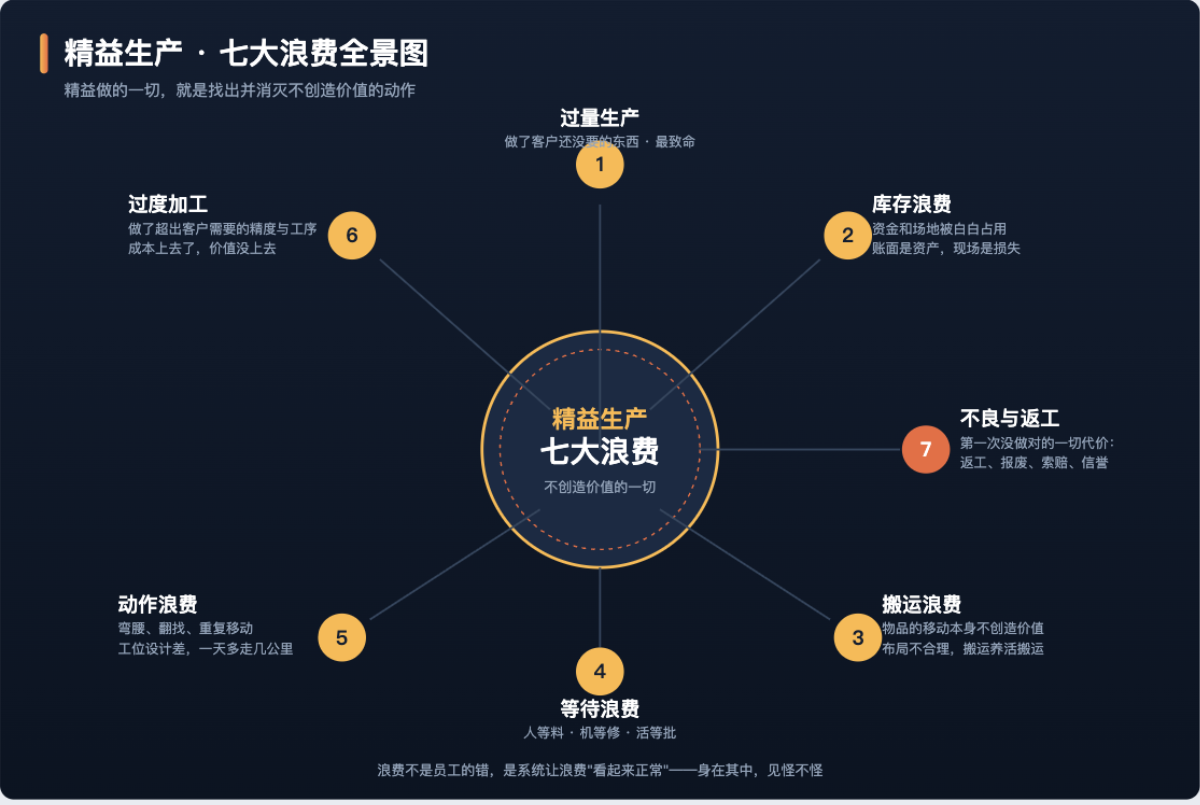
对照一遍,大部分工厂七条全占。浪费不是员工的错,是系统让浪费变得“看起来正常”。
四、怎么动手?四步落地路径
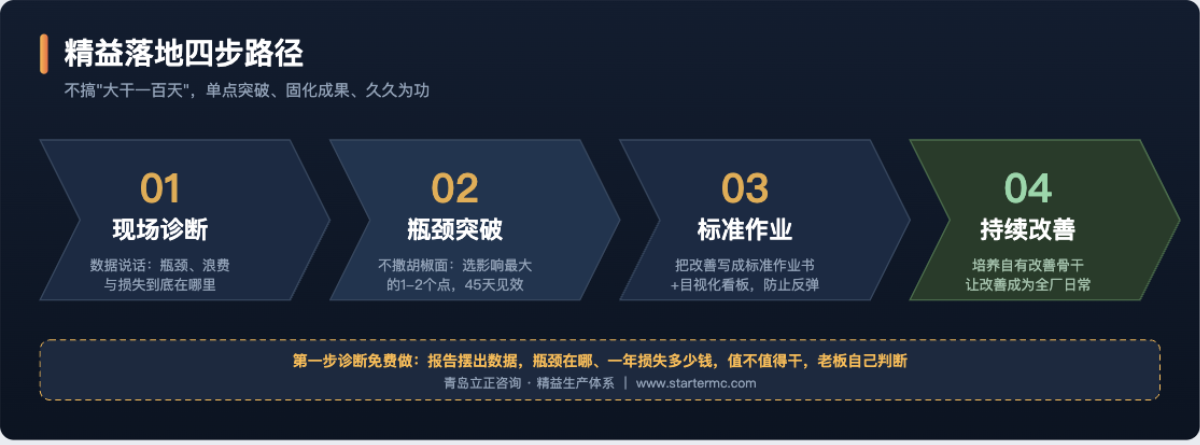
第一步,现场诊断。先摸清楚瓶颈、浪费、损失到底在哪里、值多少钱——我们的习惯是免费做这一步,诊断报告摆出数据,值不值得干,老板自己判断。
第二步,瓶颈突破。选对全局影响最大的1-2个点集中改善,通常45天内见效。
第三步,标准作业。把改善成果写成标准作业书,用可视化看板固化,防止人走政息。
第四步,持续改善。培养企业自己的改善骨干,让改善成为全厂每天的事。
从“拧到底”到“回半圈”,差的半圈,就是普通工厂和优秀工厂的距离。